JDMR600 Hero
Закаленная сталь, титан, нержавейка Деталь до 400 кг и Ø650 · Одновременная обработка в 5-ти осях

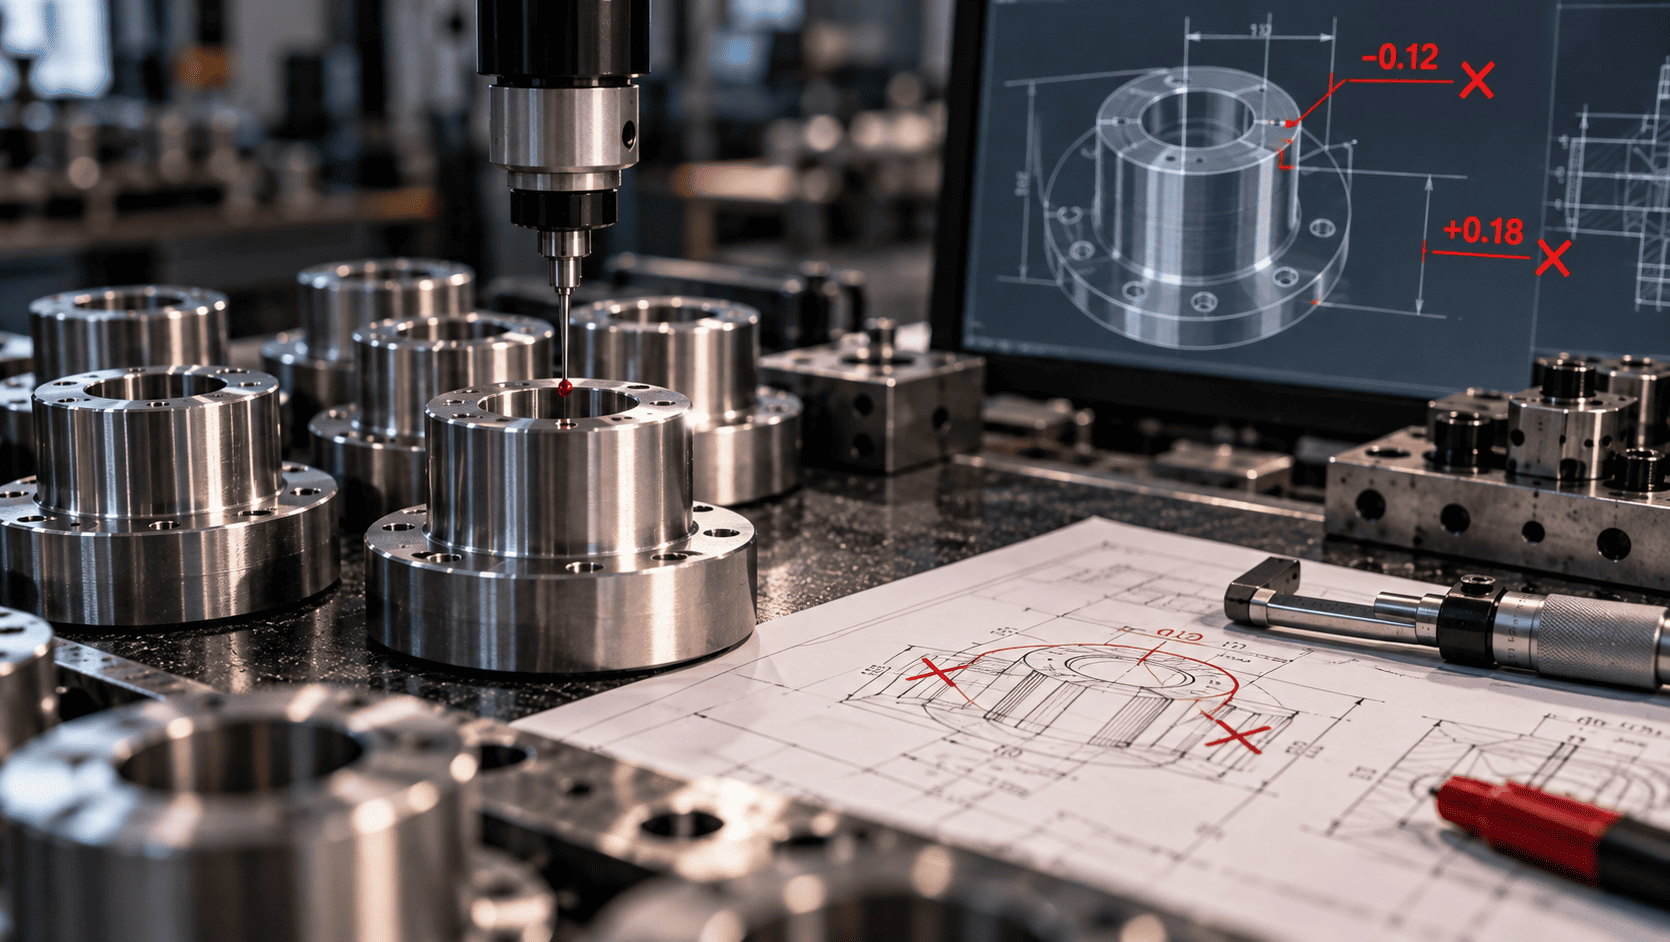
Станок сам находит ноль, измеряет инструмент и корректирует износ инструмента

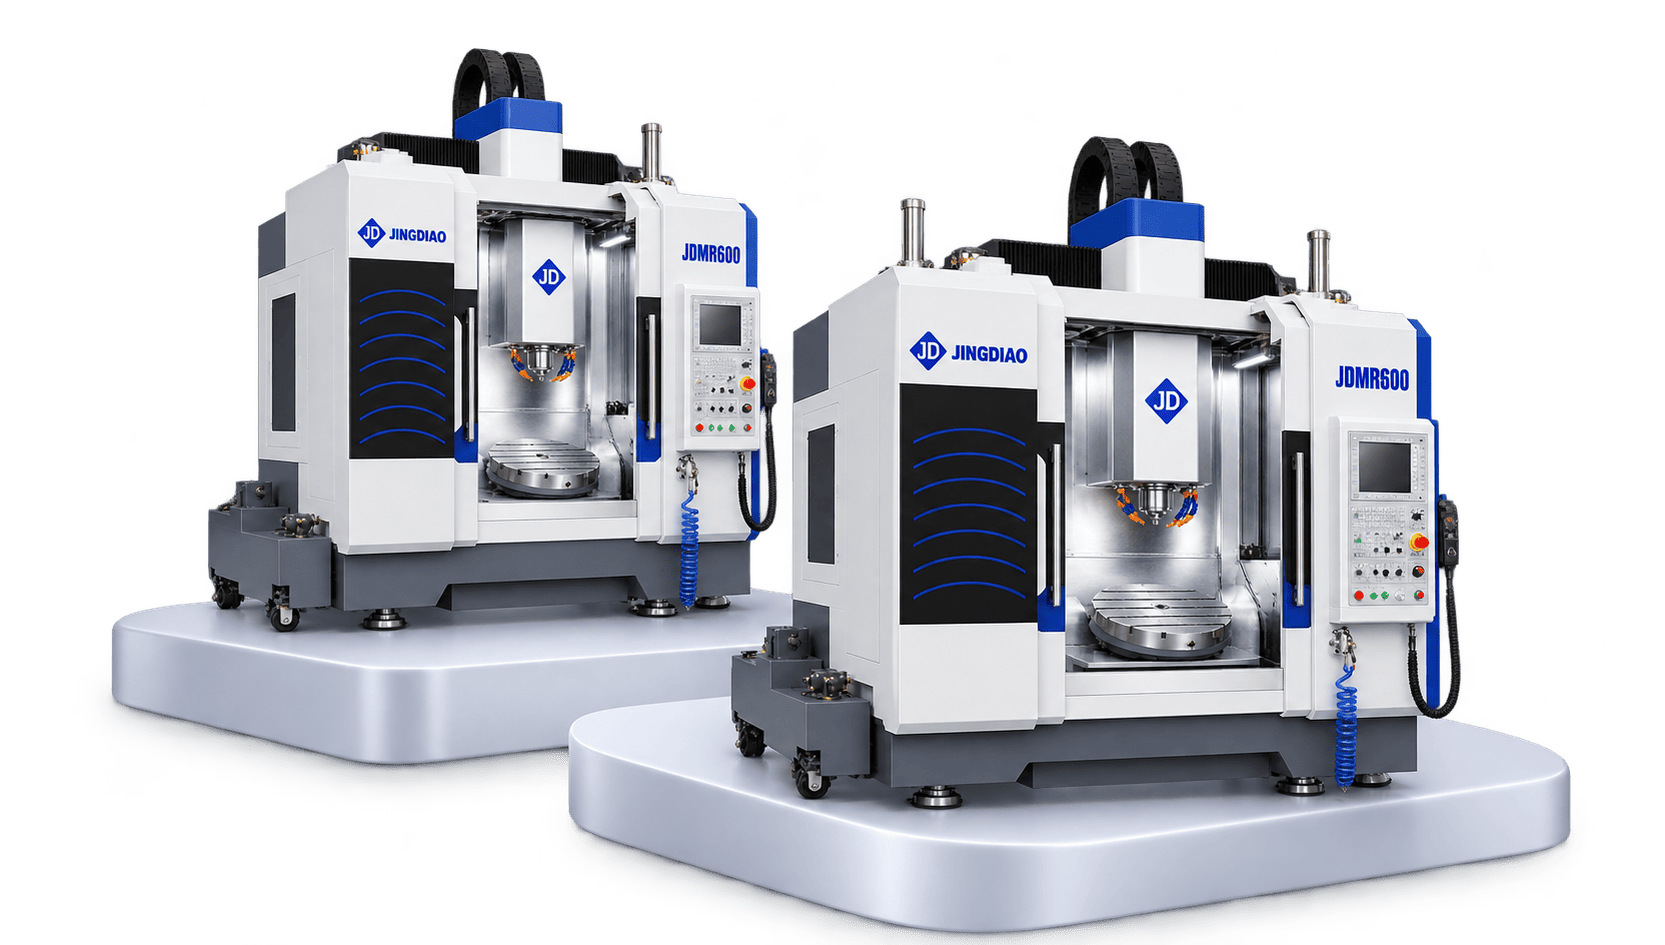
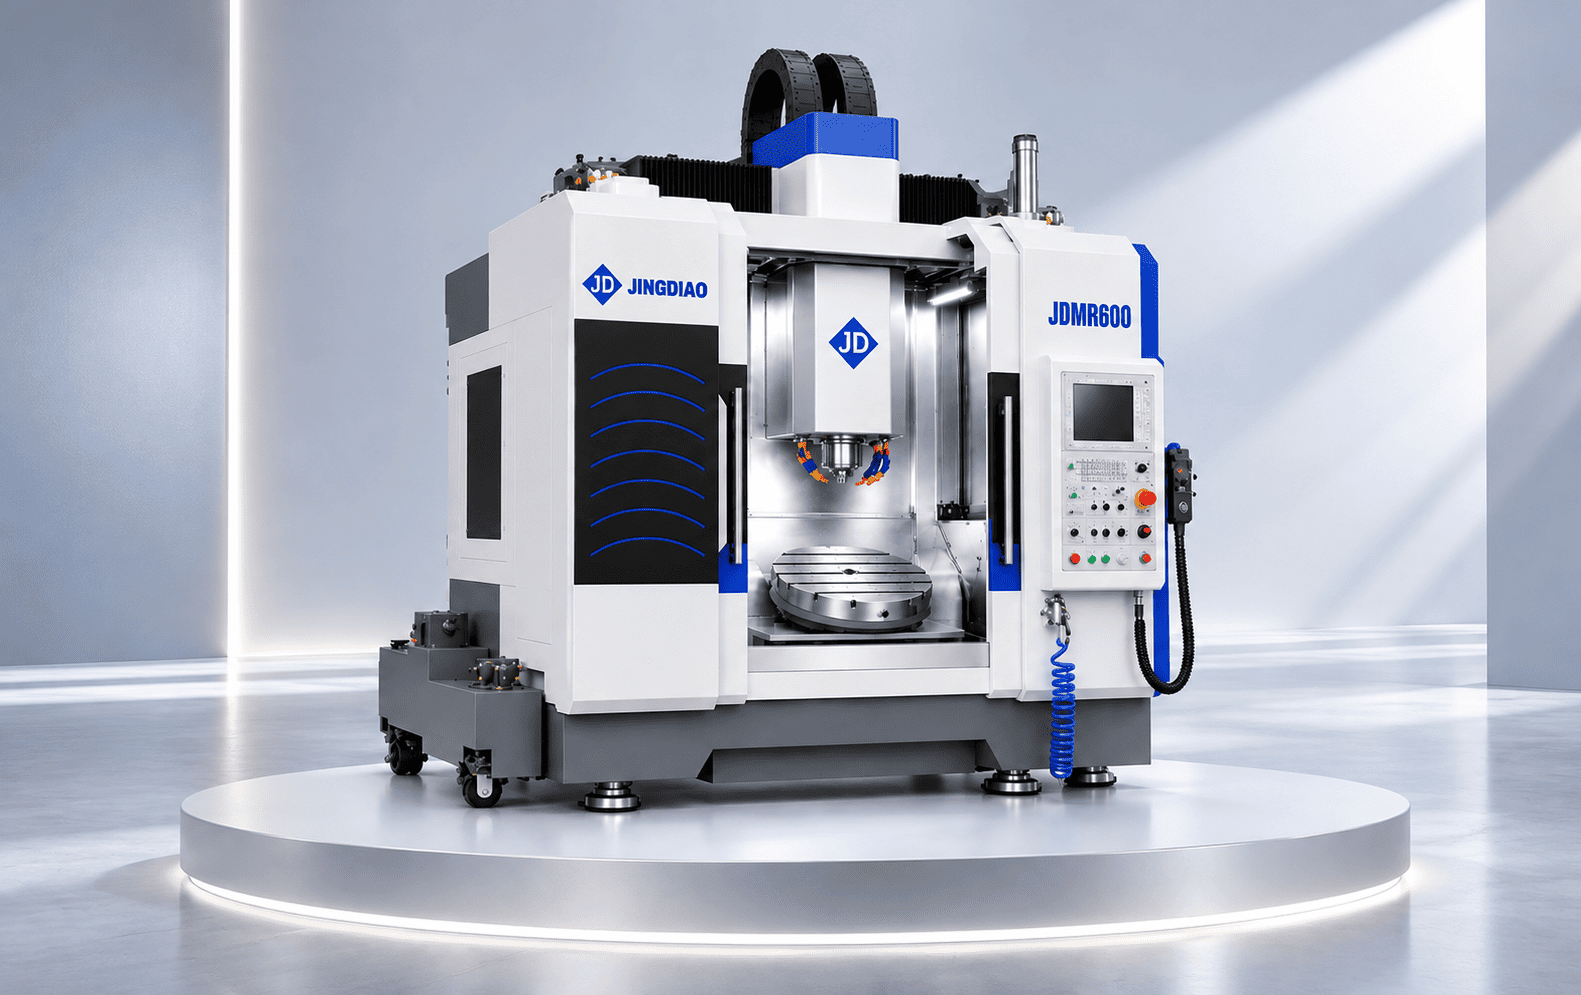
JDMR600 — пятиосевой высокоскоростной обрабатывающий центр с технологией IMIM. Настройка, которую ваш наладчик делает индикатором сорок минут, выполняется автоматически за двадцать секунд

Технический специалист расскажет про комплектации станка, цену и сроки поставки на ваш объект

Пятиосевой обрабатывающий центр JDMR600
YASHU — Сложная деталь с первого раза

Четыре ситуации, после которых на заводе

начинают смотреть пятиосевые станки

Ни одна из них не звучит как «нам нужен станок». Они звучат как «мы не попадаем в допуск», «оснастка стоит дороже детали» и «заказчик просит срок, который мы не тянем». Если хотя бы одна знакома — дальше по делу.

Деталь, проходящая через три станка

Заказчик просит срок, который мы не тянем

Пресс-форма идет по цеху четвертую неделю: черновая, чистовая, электроэрозия, ручная полировка. Между операциями деталь лежит и ждёт своей очереди

Решение: комбинированная обработка 3 + 5 осей за один маршрут. Шероховатость Ra 0,3 мкм убирает ручную полировку

Переналадка станка оператором

Половина партии в брак, и виноватых нет

Каждый зажим — ручная выверка индикатором. Точность зависит от того, чья сегодня смена и какая по счету

Решение: станок сам находит положение заготовки и компенсирует отклонение.
Все наклонные поверхности — за одну установку

Расширение номенклатуры производства

Оснастка стоит дороже детали

Под каждую переустановку — свое высокоточное приспособление. Месяц ожидания и счёт до того, как обработана первая деталь

Решение: все элементы за одну установку. Вместо заказных приспособлений — простые, собственного изготовления

Стоимость нового станка от дилера

Мы не попадаем в допуск

Промах не на проценты, а в разы. Ни опытный оператор, ни замедление подачи не помогают

Решение: контроль износа формы инструмента в процессе резания удерживает допуск профиля и шероховатость

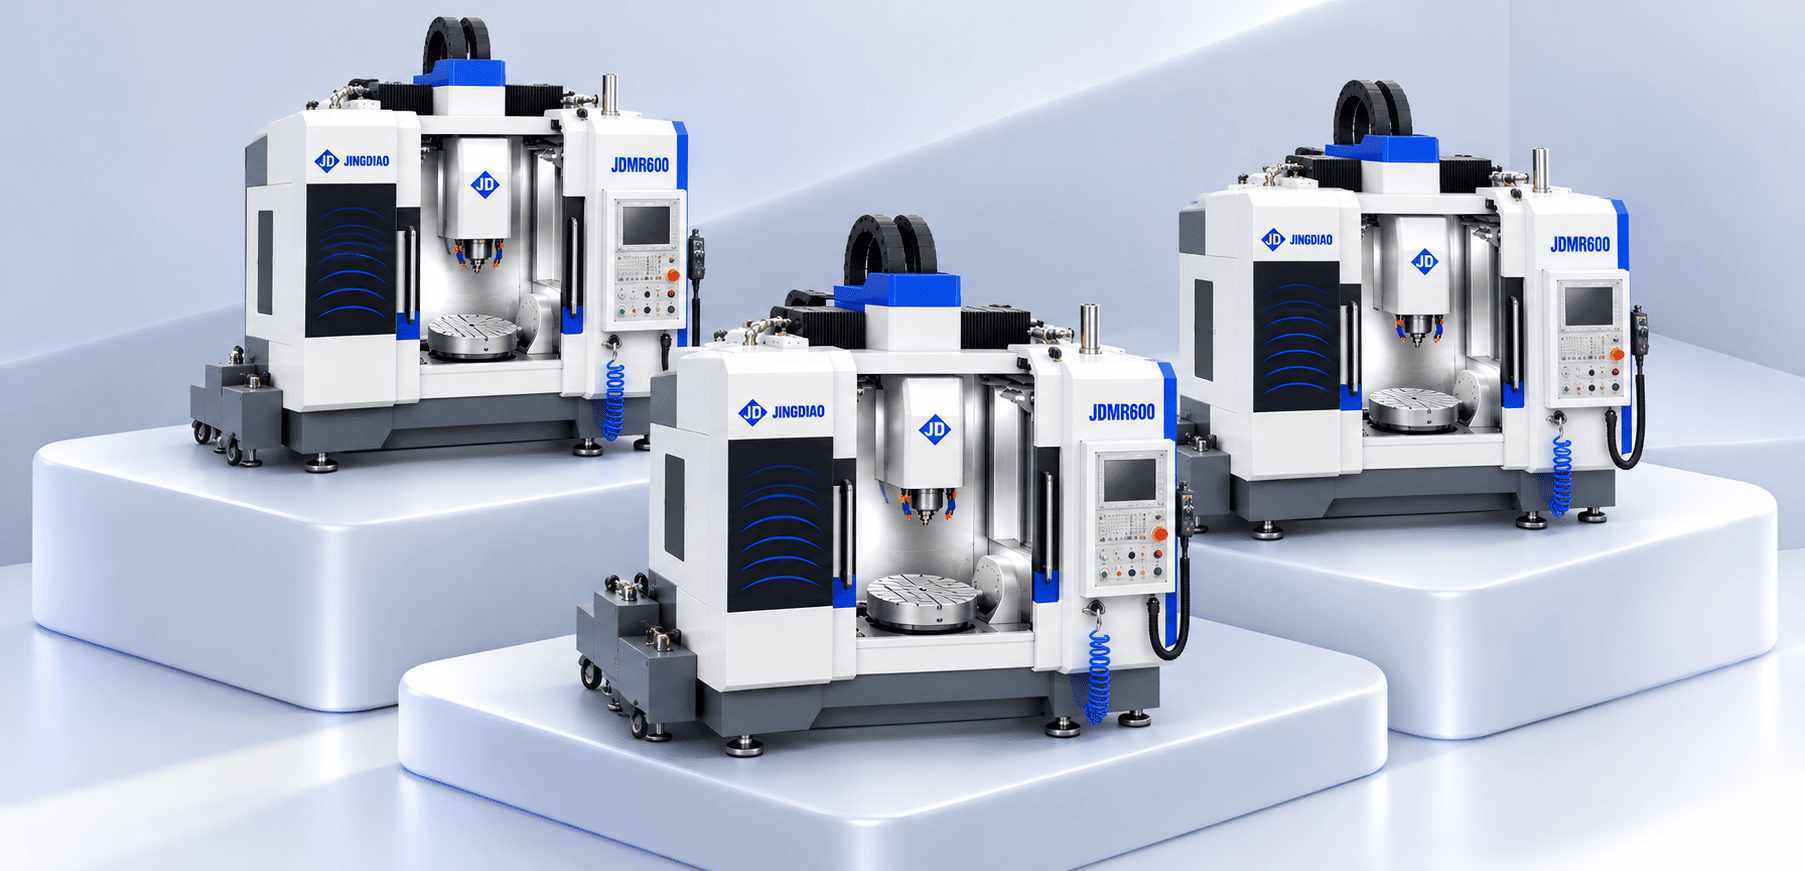
Пятиосевые станки JDMR600 от JINGDIAO

JDMR600 закрывает все четыре ситуации одним станком

  • Настройка по программе, а не индикатором
  • Измерение детали прямо на станке
  • Повторяемость 2 мкм, шаг 0,1 мкм
  • Запуск под ключ и обучение в цене станка
  • 560 см³/мин по алюминию, 36 по закалённой стали
  • Тяжёлая литая станина и портал с подвижной балкой
Рассчитать обработку вашей детали

Ответим в течение одного рабочего дня

Конфигурация станка

IGMR600 — пятиосевой обрабатывающий центр с полными паспортными данными

6 разделов спецификации
01

Рабочая зона и стол — полный охват габаритов заготовки

Портал с подвижной балкой и люлечный двухосевой стол для обработки за одну установку

Характеристики рабочей зоны и стола IGMR600
Параметр Значение
Ход по осям X / Y / Z 650 × 660 × 500 мм
Угол поворота оси A (наклонная) −120°…+90°
Угол поворота оси C (вращения) 360°, непрерывное вращение
Диаметр поворотного стола Ø630 мм
Максимальный размер заготовки Ø650 × 550 мм
Максимальная нагрузка на стол 400 кг
Т-образные пазы 7 пазов, ширина 14 мм (нижняя 25 мм)
Конструкция Портал с подвижной балкой, люлечный двухосевой стол

Поворотный стол с непрерывным вращением по оси C позволяет обрабатывать все боковые и наклонные поверхности детали за одну установку. Возможна установка системы нулевого базирования для быстрого запуска разных партий деталей.

02

Точность — оптические линейки и субмикронная дискретность

Достижимая шероховатость поверхности до 10 нм инструментом PCD

Характеристики точности IGMR600
Параметр Значение
Точность позиционирования X / Y / Z 3 / 3 / 3 мкм
Повторяемость X / Y / Z 2 / 2 / 2 мкм
Точность позиционирования A / C 6″ / 6″
Повторяемость A / C 4″ / 4″
Дискретность перемещения 0,1 мкм
Разрешение поворотных осей 0,0001°
Обратная связь Оптические линейки

Тест S-образцом по международному стандарту: точность профиля 40 мкм при допустимой приёмочной линии 120 мкм. Отклонение криволинейной поверхности менее 5 мкм.

03

Шпиндель 25 кВт — тяжелый съем по стали, нержавейке и титану

HSK-A63, прямой привод, 25 кВт — закалённая сталь, нержавейка, титан без ограничений

Характеристики шпинделя IGMR600
Параметр Значение
Максимальная частота вращения 15 000 об/мин
Мощность (S6 60%) 25 кВт
Крутящий момент (S6 60%) 32 Н·м
Держатель инструмента HSK-A63
Давление разжима инструмента ≥ 6 МПа
Радиальное биение конуса ≤ 2 мкм
Торцевое биение шпинделя ≤ 1 мкм
Вибрация на максимальных оборотах ≤ 0,6 мм/с

25 кВт и 32 Н·м — запас под тяжёлый съём. Съём по стали 45 HRC достигает 36 см³/мин торцевой фрезой D50, по алюминию — 560 см³/мин фрезой D80. Шпиндель рассчитан на непрерывную работу в три смены без деградации биения.

04

Поворотный стол — прямой привод по осям A и C

Гидравлическая фиксация, водяное охлаждение, аварийное торможение по обеим осям

Сравнение осей A и C поворотного стола IGMR600
Параметр Ось A (наклонная) Ось C (вращения)
Тип привода Прямой привод Прямой привод
Диапазон −120°…+90° 360°, непрерывно
Номинальный крутящий момент 2 000 Н·м 600 Н·м
Пиковый крутящий момент 3 000 Н·м 1 050 Н·м
Точность позиционирования 6″ 6″
Повторяемость 4″ 4″
Максимальная скорость 60 об/мин 60 об/мин
Охлаждение Водяное Водяное
Фиксация положения Гидравлическая Гидравлическая
Аварийное торможение Есть Есть

Размер стола Ø630 мм, 7 пазов × 14 мм. Предусмотрен интерфейс автоматической оснастки. Прямой привод по обеим осям исключает люфт и обеспечивает повторяемость 4″ в течение всего ресурса.

05

Магазин инструмента — две конфигурации под держатель

Смена за 1,2 с, предварительный выбор, манипулятор — без остановки цикла

Сравнение конфигураций магазина A50T63 и A63T51
Параметр A50T63 A63T51
Держатель HSK-A50 HSK-A63
Ёмкость 63 инструмента 51 инструмент
Макс. диаметр (соседние заняты) 50 мм 65 мм
Макс. диаметр (соседние свободны) 140 мм 140 мм
Максимальная длина инструмента 270 мм 270 мм
Максимальная масса инструмента 4 кг 6 кг
Общая масса в магазине 125 кг 125 кг
Тип смены Манипулятор Манипулятор
Время смены инструмента 1,2 с 1,2 с
Предварительный выбор Есть Есть

63 инструмента закрывают всю номенклатуру смены — от чернового фрезерования до нарезания резьбы. Смена за 1,2 с с предварительным выбором не добавляет потерь в длинных программах с частыми переходами.

06

Скорости подачи и система ЧПУ JD50

Собственная разработка, более 20 лет развития, свыше 120 000 установленных комплектов

Скорости

Скорости подачи IGMR600
Параметр Значение
Быстрые перемещения X / Y / Z 15 м/мин
Рабочая подача X / Y / Z 10 м/мин
Скорость вращения A / C 60 / 60 об/мин

Система ЧПУ JD50

Функции системы ЧПУ JD50
Функция Описание
Измерение на станке Заготовки и инструмента, карта облака ошибок
Компенсация 3D-компенсация радиуса и положения инструмента
Позиционирование заготовки 3D Best Fit по кривой и по поверхности
Управление движением Полярная и цилиндрическая интерполяция
Связь MT Connect, OPC UA
Пятиосевая обработка Стандартный пакет конфигурации

JD50 поддерживает пятиосевое одновременное движение, фрезерование, точение, шлифование, сверление, растачивание и нарезание резьбы — на одном станке, без смены стойки.

Инженерный расчет под вашу задачу

Смотрите характеристики и думаете — подойдет или нет?

Опишите вашу задачу — токарная обработка, фрезерование, сверление, материал, серийность. Инженер даст четкий ответ и подготовит КП под ваши задачи и гарантированно предложит цену на 15% ниже любого дилера. Бесплатно. Без обязательств.

Получить КП
СФЕРЫ ПРИМЕНЕНИЯ

Шесть отраслей, шесть разных причин
перейти на IGMR600

Типовые задачи по отраслям: что обрабатывают, где упирается трёхосевой станок и что даёт переход на пять осей

01 / 06

Пресс-формы и штамповая оснастка

Типовые детали: формообразующие вставки, знаки, матрицы и пуансоны из закалённых сталей

Глубокие полости с малыми радиусами требуют длинного инструмента, а длинный инструмент вибрирует и оставляет след. Наклон детали позволяет работать коротким инструментом даже в глубине формы — и снять электроэрозию с маршрута.

Результат: Шероховатость Ra 0,3 мкм после фрезерования убирает ручную полировку как отдельную операцию. Комбинированный маршрут 3 + 5 осей закрывает все геометрические элементы за один проход.

02 / 06

Рабочие колеса и крыльчатки

Типовые детали: колеса компрессоров и насосов, крыльчатки, лопатки, моноколёса из нержавейки, алюминия и титана

Межлопаточный канал недоступен по трём осям физически. А допуск профиля лопасти напрямую определяет дисбаланс готового изделия — здесь точность станка не «характеристика», а условие приемки.

Результат: Контроль износа инструмента в процессе резания в CAM-системе удерживает и профиль лопатки, и шероховатость. Специализированный модуль обработки рабочих колес считает траектории под тонкостенные лопасти без ручной доводки программы.

03 / 06

Литые корпусные детали для автопрома

Типовые детали: корпуса маховиков, крышки шестерен, картеры, кронштейны из ADC12 и других литейных сплавов

Отверстия и плоскости расположены под разными углами: на трёх осях это три установки, три приспособления и три ручные выверки. Отливка ещё и «гуляет» от партии к партии, поэтому базировать её по номиналу нельзя.

Результат: Внутристанковая измерительная система сама находит фактическое положение отливки и компенсирует отклонение — вместо ручной центровки по опыту оператора.

04 / 06

Медицинские изделия

Типовые детали: импланты, компоненты инструмента, детали оборудования из титановых сплавов и нержавейки

Сложная органическая геометрия и высокие требования к поверхности при малых партиях: переналадка не должна съедать больше времени, чем сама обработка.

Результат: Обработка за одну установку исключает накопление погрешности между переходами. Измерение геометрии прямо на станке, не снимая детали.

05 / 06

Оптика и точное приборостроение

Типовые детали: формы для линз, оптические компоненты, прецизионные корпусные детали приборов

Здесь работают на пределе того, что вообще умеет металлообработка: отклонение поверхности меньше 5 мкм и шероховатость до 10 нм.

Результат: Инструментом PCD достигается зеркальная поверхность без последующей полировки: на тестовом образце 300 × 200 × 50 мм из стали M333 инструмент отработал 82 часа непрерывно при износе 0,6 мкм.

06 / 06

Инструментальное производство

Типовые детали: электроды для ЭЭО, кондукторы, приспособления, режущий и измерительный инструмент

Мелкие партии, постоянно новая геометрия, жёсткие сроки — переналадка и программирование занимают больше времени, чем резание.

Результат: Программирование по твердотельной модели и проверка в цифровом двойнике станка сокращают путь от модели до реза.Стандартизация инструмента в системе контролирует износ и держит повторяемость от партии к партии.

Индивидуальное решение

Ваша отрасль или тип деталей не в списке?

Опишите задачу — технический специалист скажет, подойдёт ли IGMR600 под ваше производство.

Ответим в течение 1 рабочего дня

Станок — это только начало. Далее начинается работа с поставщиком

Гипермеханика — не дилер, который продал и забыл. Мы работаем в металлообработке 10 лет и понимаем, что происходит в цеху после того, как станок встал на место

10 лет

в металлообработке — не в продажах

Мы работали с производствами изнутри — подбирали инструмент, внедряли технологии обработки, решали задачи на конкретных операциях. Станки — следующий шаг той же логики: мы знаем, что происходит в цеху, и говорим с вами на одном языке

Прямой контракт

с заводом — это не маркетинг

Гипермеханика — эксклюзивный поставщик станков YASHU на территории России с прямым контрактом с заводом-производителем. Никаких дистрибьюторов, никаких промежуточных звеньев. Заводская цена, прямой доступ к запчастям и техническая поддержка без посредников

Пусконаладка

инженер на вашем объекте

Мы не отправляем мануал и не желаем удачи. Наш инженер приезжает на предприятие, запускает станок, проверяет все режимы и сдает оборудование в работу. Вы принимаете не металл в ящиках — а работающий станок

Обучение

операторов — до первой детали

Ваши операторы и наладчики учатся работать на конкретном оборудовании с конкретным инженером — не по инструкции, а в живом режиме

Сервис

и запчасти — напрямую с завода

Прямой контракт означает прямой доступ к запчастям и технической документации. Никакого «уточняйте у поставщика» и ожидания ответа через три посредника

Комплексное оснащение

инструмент уже в комплекте

Мы не просто поставляем станок — мы комплектуем его базовым инструментом под вашу задачу. Один поставщик вместо двух. Один договор вместо нескольких

Поставки по всей России

Логистика, таможенное оформление, сопровождение

Все на нашей стороне. Ростов-на-Дону, Москва, Урал, Сибирь — доставим и запустим

Одна установка вместо пяти
От чертежа до серийной детали

Пятиосевой высокоскоростной обрабатывающий центр IGMR600. Запускаем под ключ и обучаем ваших людей — даже если у вас сейчас нет технолога-пятиосевика

Пусконаладка и обучение операторов и программистов Гарантия 12 месяцев от завода-изготовителя Приемка по вашей детали с протоколом измерений Поставка от 2-х месяцев Доступно в лизинг
В наличии Токарно-фрезерный центр KX-52J

Пришлите чертёж или 3D-модель — подготовим расчет: сколько установок вместо нынешних, машинное время, инструмент, оснастка. Бесплатно и без обязательств.

Вопросы, которые обычно задают
до заказа и честные ответы на них

Собрали то, о чем спрашивают на переговорах

Пока вы изучаете — заказы на сложные детали уходят туда, где есть нужный станок

Один разговор с инженером покажет, закрывает ли IGMR600 вашу задачу.
Бесплатно. Без обязательств.

Что вы получите на консультации с инженером?

Точный ответ — подходит ли IGMR600 под вашу деталь, материал и серийность
Цену под вашу конфигурацию — без догадок и «зависит от комплектации»
Реальные сроки поставки и пусконаладки
Сравнение с КП, которое у вас уже есть, если оно есть
Обсудить мою задачу